

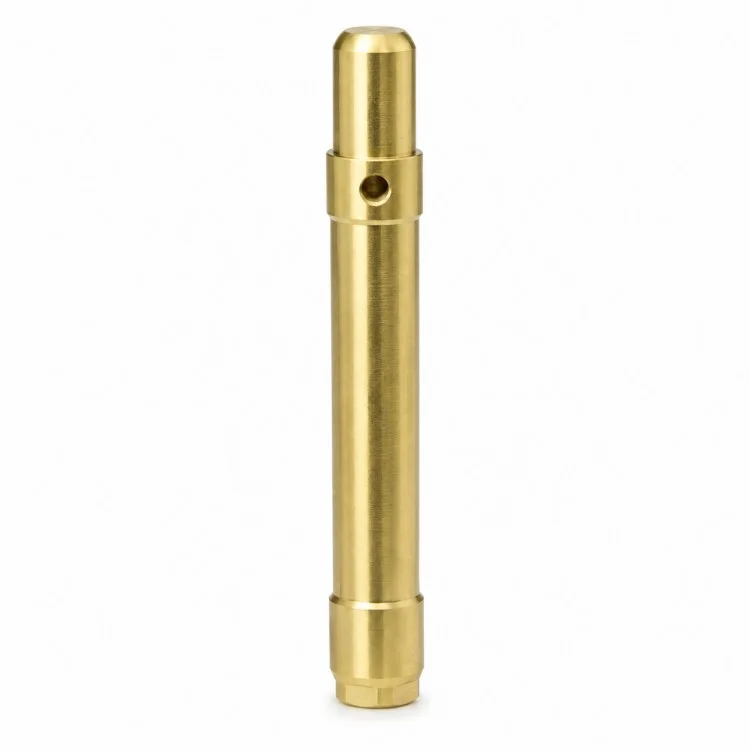
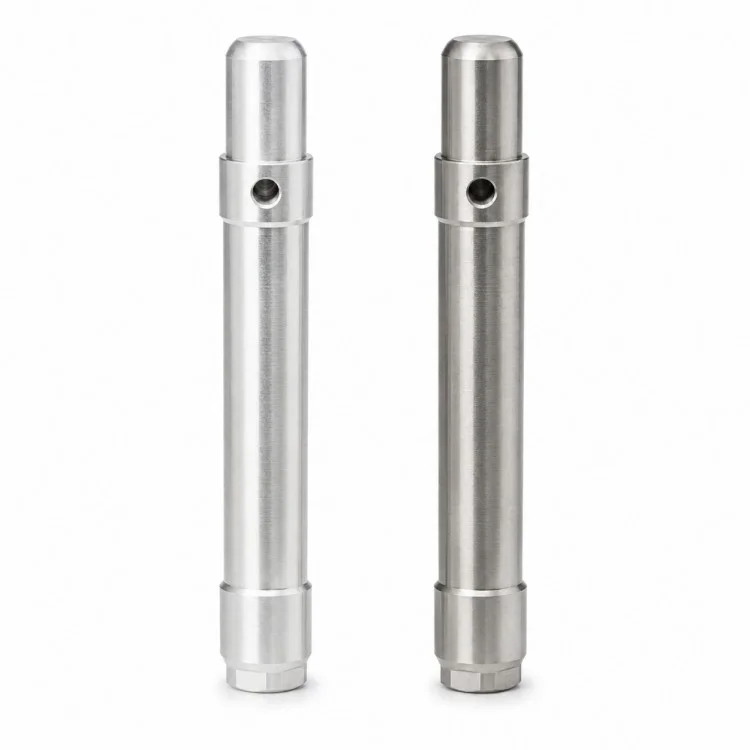
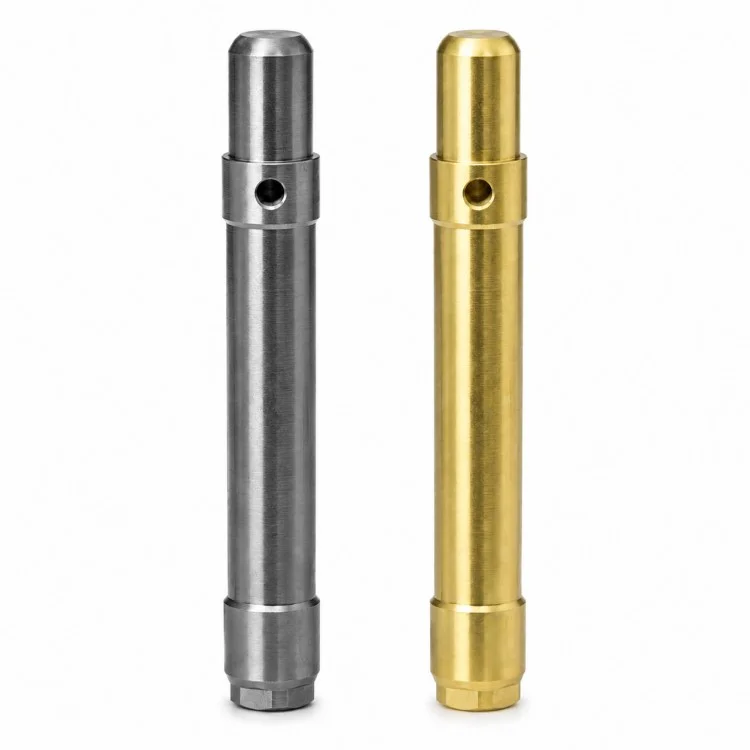
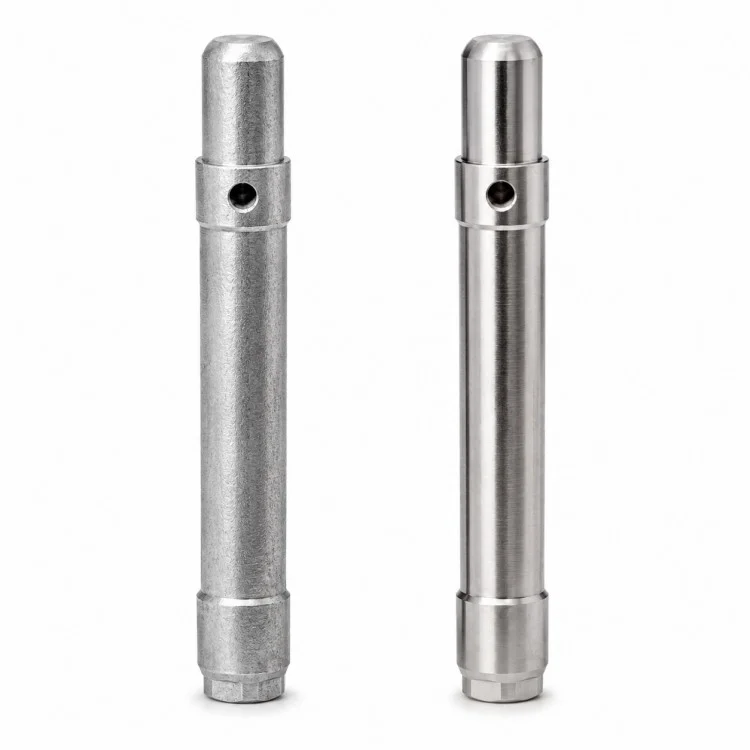
Сянсин Синь производит прецизионные поперечно-сверленные ступенчатые валы с ЧПУ для OEM-покупателей в качестве прямого производителя, уделяя особое внимание размерным соотношениям, которые влияют на сборку, а не рассматривая каждую деталь отдельно. Длинная центральная часть обеспечивает основную цилиндрическую опору, а ступенчатые заплечики и диаметры концов могут использоваться для размещения, поддержки или соединения в соответствии с проектом заказчика.
Рядом с одним ступенчатым участком расположено поперечное отверстие. В зависимости от конструкции оборудования такая особенность может использоваться для штифта, запирающего элемента, точки крепления или другого механического интерфейса; его фактическая функция должна соответствовать чертежу клиента, а не предполагаться во время производства.
Для деталей с длинными валами при планировании процесса необходимо также учитывать взаимосвязь между общей длиной, диаметрами шеек, положениями буртиков и расположением отверстий. Соответствующие последовательности токарной обработки, методы поддержки и вспомогательные операции сверления выбираются в соответствии с геометрией, чтобы важные области сопряжения оставались правильно связанными с основной базой вращения.
Выбор материала может соответствовать требованиям к прочности, износу, коррозии и весу. Если это технически целесообразно, можно использовать нержавеющую сталь, углеродистую сталь, легированную сталь, алюминиевый сплав, латунь или другие обрабатываемые металлы. Термическую обработку, шлифовку, гальванизацию или другие вторичные процессы применяют только в случаях, когда этого требует техническая спецификация.
Сямынь Сянсин Синь Промышленно-торговая компания, ОООВ плане проверки можно включать диаметр вала, расстояние между заплечиками, положение поперечного отверстия, особенности концов и критические размеры сопряжения. Этот подход подходит для проектов нестандартного оборудования, где надежная механическая посадка имеет большее значение, чем просто соответствие валу из общего каталога.
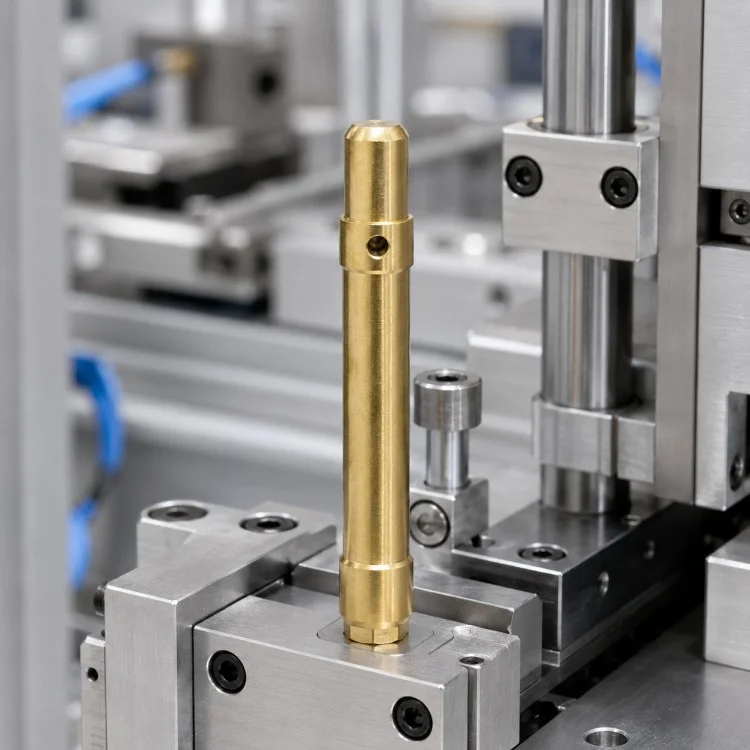
Валы разных диаметров и заплечиков могут быть объединены в один компонент, что позволяет скоординировать несколько установочных и сопрягаемых зон на одном и том же вращающемся теле.
Поперечное отверстие можно расположить в соответствии с его взаимосвязью с близлежащим уступом и опорной точкой вала, что важно, когда отверстие участвует в закреплении, фиксации или сборке.
Длинные цилиндрические компоненты требуют внимания к опоре, последовательности обработки и соотношению размеров, а не просто поворачивают каждый диаметр независимо.
Фаски, уменьшенные диаметры, лыски или другие концевые конструкции могут быть включены в зависимости от сопрягаемого оборудования и метода установки.
Размеры определяются вокруг фактического интерфейса сборки, что делает компонент пригодным для нестандартного оборудования, в котором каталожные валы не соответствуют требуемой геометрии.
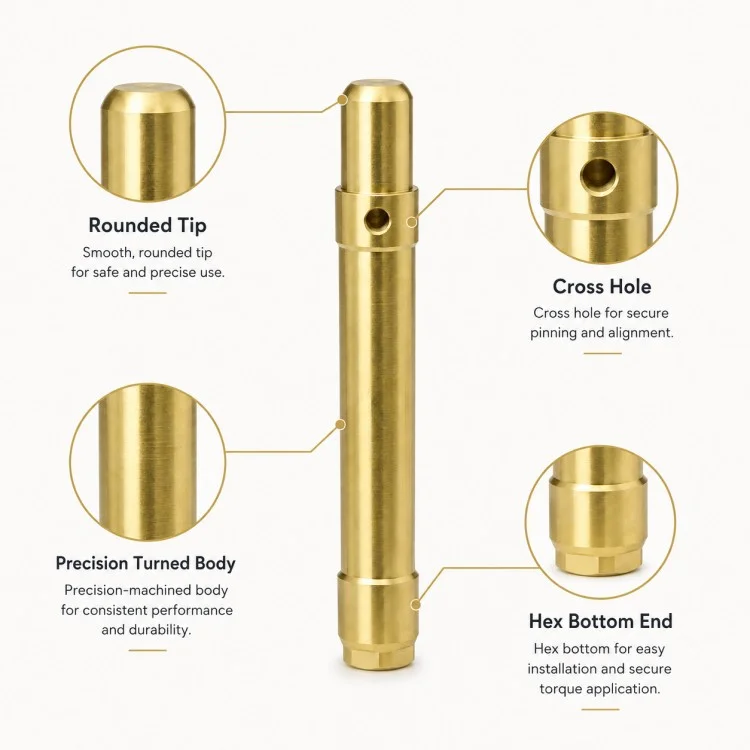
Для изготовления прецизионного ступенчатого вала, обработанного на станке с ЧПУ, необходимо, чтобы базовая точка токарной обработки и поперечная деталь планировались как одна система обработки, а не как несвязанные операции.
| Этап процесса | Главная контрольная точка |
| Обзор чертежей | Определите шейки, заплечики, поперечные отверстия и критические размеры сопряжения. |
| Подготовка сырья | Выберите подходящий пруток и припуск на обработку. |
| Центр/Подготовка базы данных | Установите стабильные рекомендации по обработке длинных валов |
| Грубая токарная обработка | Формирование основных диаметров и ступенчатой геометрии |
| Получистовая токарная обработка | Уточните журналы, плечи и концевые секции |
| Поперечная обработка отверстий | Просверлите или обработайте поперечный элемент в указанном положении. |
| Обработка конечного элемента | Полные фаски, уменьшенные сечения или другая заданная геометрия |
| Дополнительная термическая обработка | Применяется только тогда, когда этого требуют свойства или твердость материала. |
| Завершение точения/шлифования | Завершить критические журналы, когда указано |
| Удаление заусенцев | Удалите заусенцы вокруг отверстий, уступов и кромок. |
| Заключительная проверка | Проверьте диаметр, расстояние, положение поперечного отверстия и размеры сопряжения. |
| Очистка и защита | Подготовить готовые детали к отправке |
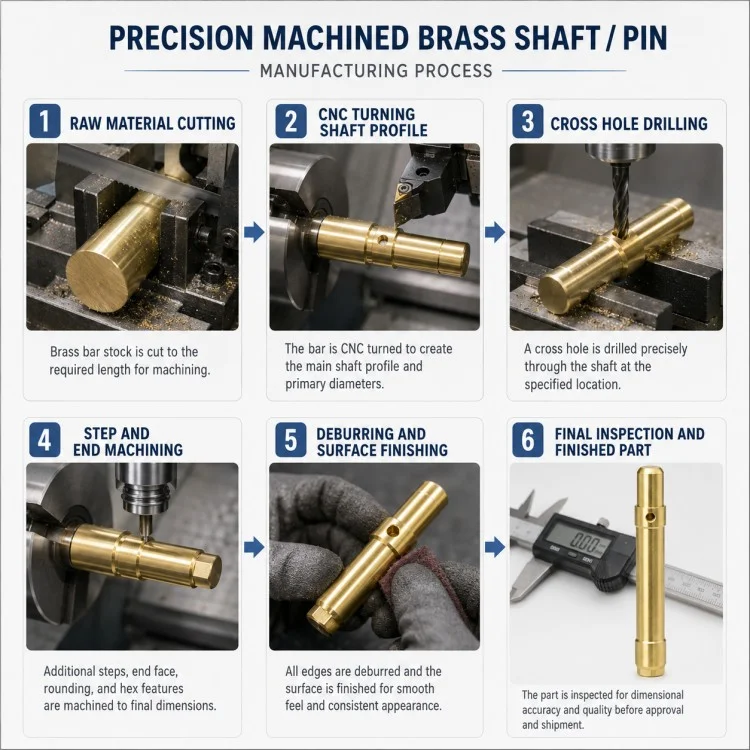
| Элемент сравнения | Обработанный вал на основе чертежа | Стандартный вал/штифт |
| Диаметры вала | Различные диаметры могут соответствовать фактической сборке | Обычно ограничивается стандартной геометрией. |
| Положение плеч | Определяется в соответствии с расположением оборудования | Исправлено дизайном каталога |
| Крестовое отверстие | Положение и диаметр могут соответствовать рисунку. | Часто недоступны или стандартизированы |
| Конечная геометрия | Может включать определенные переходы и функции. | Ограниченные возможности |
| Сопрягаемые поверхности | Создано на основе реальных подключенных компонентов | Предназначен для общего использования |
| Маршрут материала | Подбирается по условиям работы. | Общие стандартные сорта |
| Приложение | Нестандартное оборудование OEM | Общее механическое использование |
Да. Диаметр отверстия, осевое положение и соотношение с ближайшим уступом могут соответствовать утвержденному чертежу.
Да. Несколько шеек, уступов и ступенчатых секций могут быть обработаны в соответствии с необходимыми сопряжениями.
Нет. Шлифование зависит от допуска, качества поверхности, посадки и функциональных требований. Его следует добавлять только в случае технической необходимости.
Да. Фаски, уменьшенные диаметры, лыски или другие торцевые элементы могут быть изготовлены в соответствии с конструкцией оборудования.
Предпочтителен 2D-чертеж или 3D-модель вместе с материалом, количеством, допусками, требованиями к поверхности и информацией о критических областях сопряжения.
Да, при условии проведения инженерной экспертизы. Изменения материала могут повлиять на обработку, прочность, характеристики износа и последующую чистовую обработку.
Это зависит от применения, но для этого типа вала обычно важны диаметры цапф, расстояние между буртиками, положение поперечного отверстия и зоны сопряжения.
Для проектов длинных нестандартных валовСямынь Сянсин Синь Промышленно-торговая компания, ОООиспользует производственный подход Xiangxing Xin для поддержки производства прецизионных ступенчатых валов с поперечным сверлением на станках с ЧПУ, начиная с проверки процесса и заканчивая повторными заказами.
Маршрут обработки можно построить вокруг опорной точки главного вала, чтобы шейки, уступы и поперечные элементы управлялись как связанная функциональная геометрия.
Последовательность процессов и фиксацию обработки можно выбирать в соответствии с соотношением длины и диаметра вала, а не применять ту же настройку, которая используется для коротких цилиндрических деталей.
Операции токарной обработки и обработки поперечных отверстий можно планировать вместе, чтобы уменьшить ненужные изменения исходных данных во время производства.
Критические зоны посадки, заплечики, положения отверстий и концевые конструкции могут быть идентифицированы еще до производства, поэтому усилия по контролю сосредоточены на размерах, которые действительно влияют на сборку.
После проверки новой детали подтвержденная информация о процессе может быть перенесена в последующее повторное производство вместо восстановления технического маршрута с нуля.
Сянсин Синьможет координировать токарную обработку, сверление, опциональное фрезерование, термообработку, шлифование и чистовую обработку поверхности в соответствии с конкретной конструкцией вала.
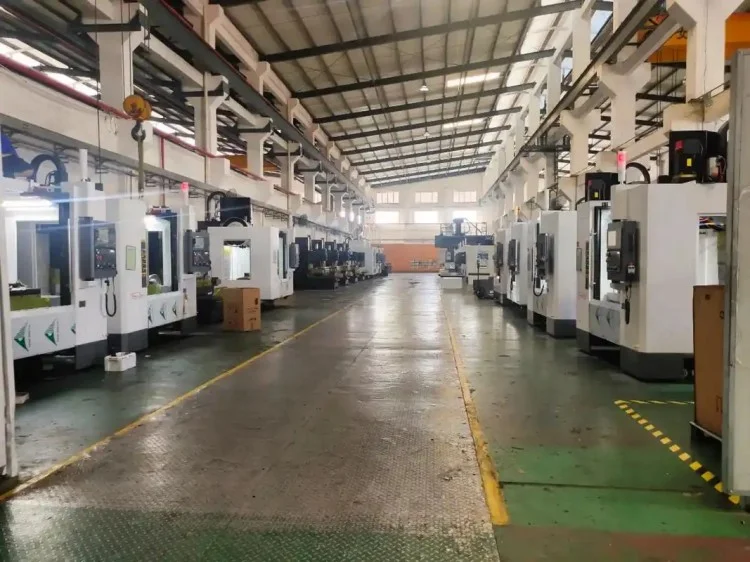
Адрес
№ 168 Тонглиан -роуд, Деревня Хуган, Синмин -Таун, Тонганский район, Сямен
Тел.
Электронная почта


