

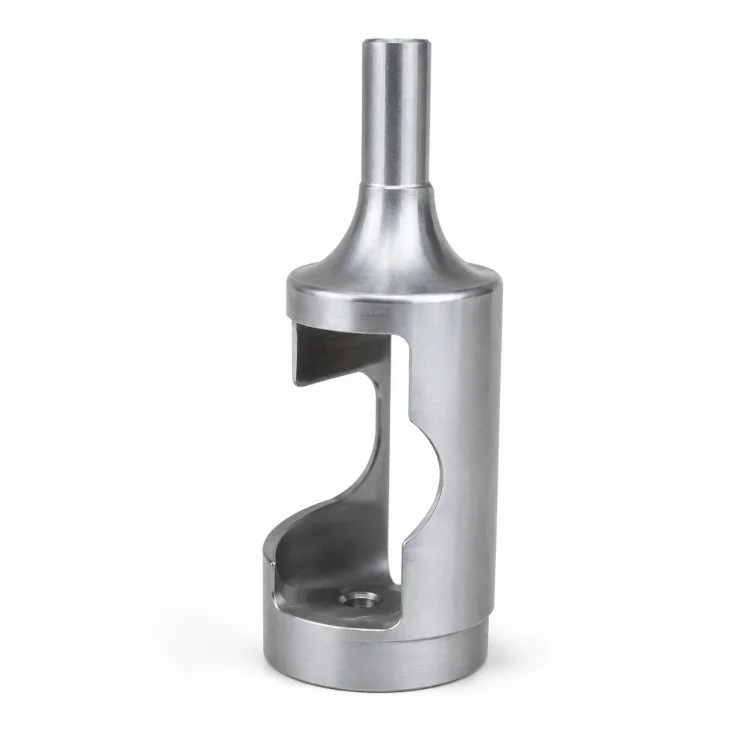
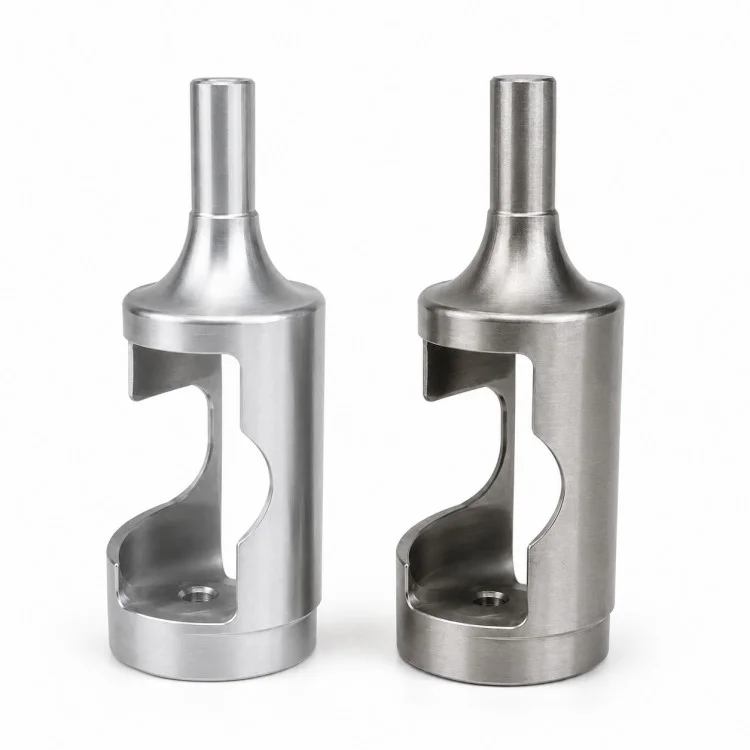
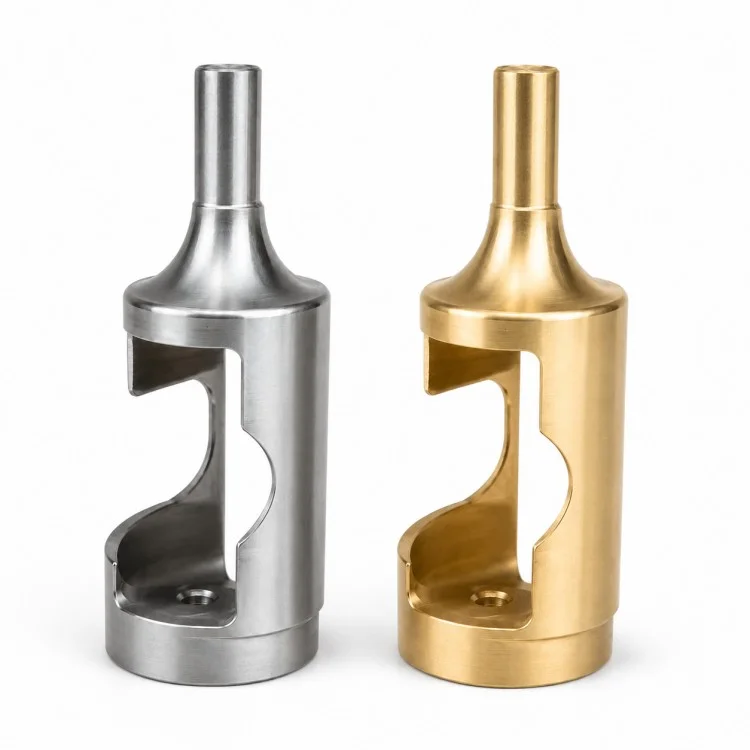
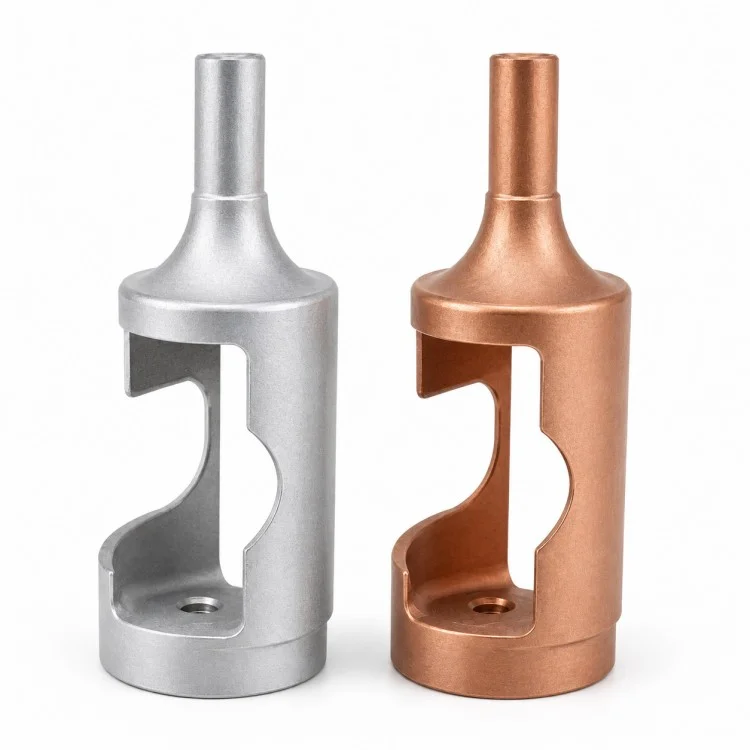
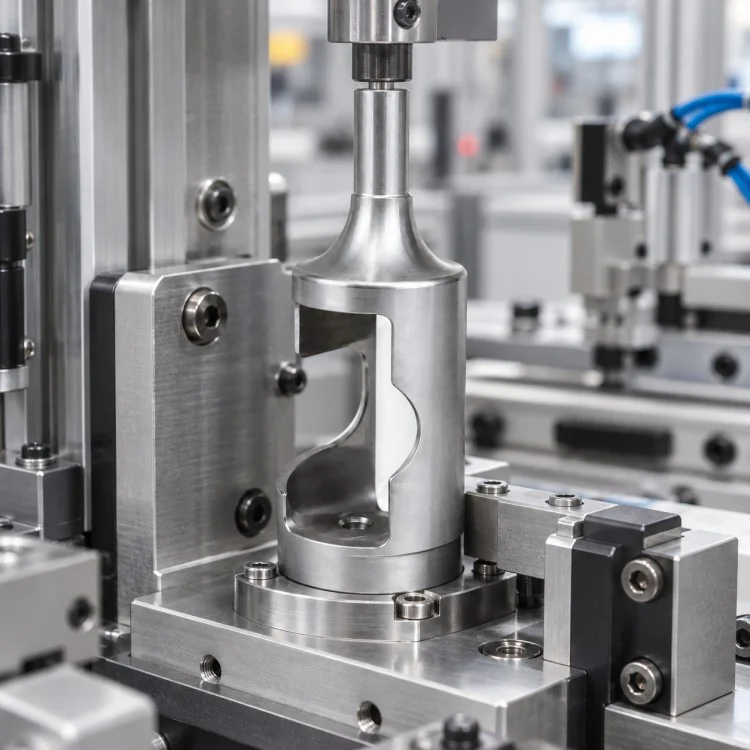
Для покупателей, приобретающих прецизионный цилиндрический корпус с открытой стороной, обработанный на станке с ЧПУ, компания Xiangxing Xin предлагает обработку на основе чертежей компонентов, которые сочетают в себе точеную цилиндрическую геометрию с глубоким внутренним фрезерованием и большими боковыми вырезами. В отличие от обычного закрытого корпуса, эта конструкция оставляет открытой часть внутренней камеры, что может упростить установку, проверку, регулировку или перемещение сопрягаемого компонента.
Верхняя часть выполнена в виде более узкого цилиндрического стержня, соединенного с основным корпусом плавным переходным профилем. В зависимости от сборки заказчика эта область может выполнять функции позиционирующего вала, соединительной секции или эталонного диаметра. Переход между стержнем и большим корпусом требует стабильного управления обработкой, чтобы поддерживать концентричность и избегать ненужной концентрации напряжений.
Основной корпус содержит существенное открытое окно, проходящее во внутреннюю полость. Для изготовления этой детали обычно требуется скоординированное точение и фрезерование, а не простое наружное точение. Поэтому радиусы внутренних углов, толщину стенок, ширину проема и оставшуюся опорную часть следует контролировать в соответствии с механической нагрузкой и зазором сопрягаемых частей, указанными на чертеже.
На нижнем конце обработанная монтажная поверхность и центральное отверстие служат дополнительным ориентиром для сборки.Сямынь Сянсин Синь Промышленно-торговая компания, ОООможет установить контроль вокруг фактической функциональной цепочки детали, включая диаметр штока, концентричность корпуса, положение полости, расположение монтажного отверстия и нижнюю базовую поверхность, вместо того, чтобы обрабатывать каждую нефункциональную поверхность с одинаковыми требованиями допуска.
Для небольших серий прототипов или повторного производства прецизионный цилиндрический корпус с открытой стороной, обработанный на станке с ЧПУ, может быть изготовлен из различных марок металлов и снабжен подходящей отделкой поверхности в соответствии с условиями эксплуатации, требованиями к размерам и последующим процессом сборки заказчика.
| Параметр | Подробности |
| Название продукта | Прецизионный цилиндрический корпус с открытой стороной, обработанный на станке с ЧПУ |
| Бренд | Сянсин Синь |
| Тип производства | OEM-обработка на основе чертежей |
| Основной процесс | Токарная обработка с ЧПУ + Фрезерная обработка с ЧПУ |
| Структура | Открытый цилиндрический корпус |
| Основные характеристики | Боковое окно/Внутренняя полость/Верхняя штанга/Нижнее крепление |
| Материал | Алюминий, нержавеющая сталь, углеродистая сталь, легированная сталь, латунь, медь и т. д. |
| Общая толерантность | Обычно ±0,01 мм |
| Критическая толерантность | ±0,005–0,002 мм можно оценить в зависимости от конструкции. |
| Шероховатость поверхности | Ра3.2/Ра1.6/Ра0.8/Ра0.4 |
| Обработка поверхности | Анодирование, покрытие, пассивация, черный оксид, PVD или по мере необходимости |
| Форматы чертежей | PDF, DWG/DXF, STEP/IGES, SolidWorks |
| минимальный заказ | 1 шт. |
| Время выполнения образца | Обычно 3–5 дней |
| Время выполнения партии | Обычно 10–15 дней |
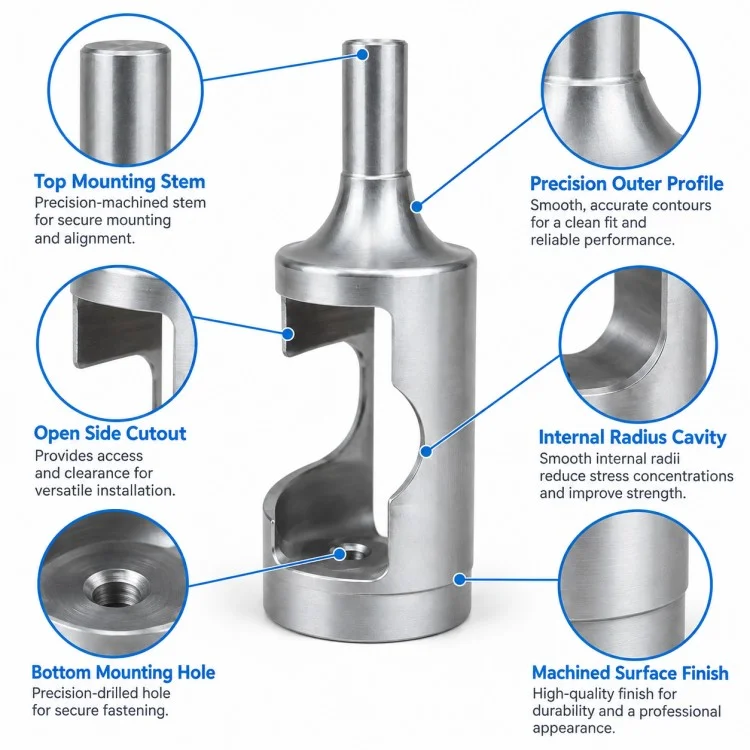
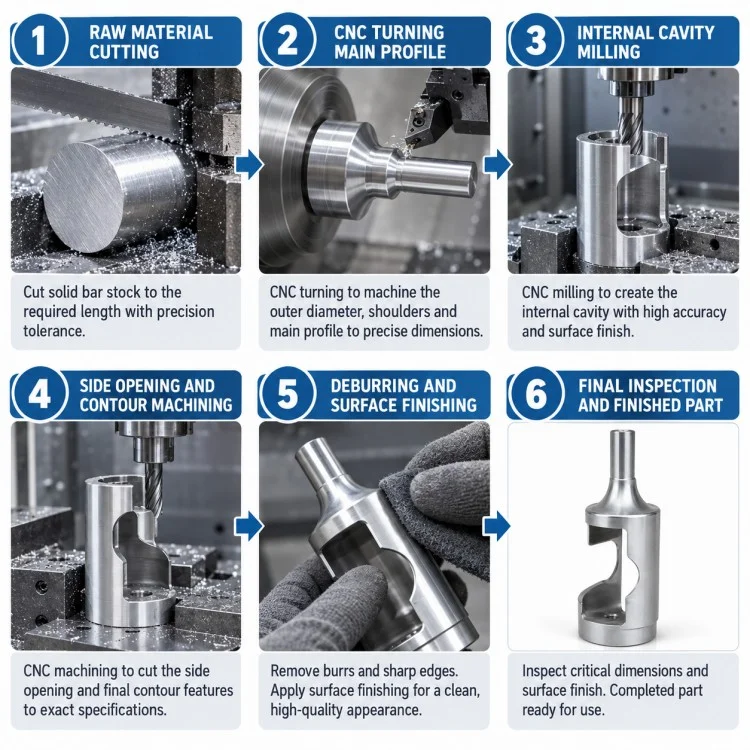
Внешний диаметр, верхний шток, нижнее основание и основные концентрические справочные секции могут быть сначала установлены с помощью точения на станке с ЧПУ. Эти функции обеспечивают стабильную базу для последующего фрезерования.
Большое боковое отверстие требует фрезерования после установления базовой цилиндрической геометрии. Доступ к инструменту, угловой радиус и оставшуюся толщину стенки следует планировать вместе, чтобы избежать ослабления опорной стороны корпуса.
Открытая внутренняя полость содержит изогнутые и утопленные поверхности, которые могут потребовать многонаправленной обработки в зависимости от окончательного чертежа. Длина и жесткость инструмента важны при обработке более глубоких внутренних областей.
Нижнее монтажное отверстие и сопрягаемая поверхность могут быть обработаны в соответствии с требуемым позиционным соотношением с осью основного корпуса.
Критические размеры проверяются в соответствии с их монтажной функцией, особенно концентрические диаметры, положение полости, ширина проема, толщина стенки и указания по монтажу.
| Элемент | Открытый механически обработанный корпус | Обычное закрытое жилье |
| Внутренний доступ | Прямой доступ через боковое отверстие | Ограничено после сборки |
| Видимость сборки | Лучшая видимость внутренней части | Внутренний механизм в основном покрыт |
| Регулировочное пространство | Упрощенный доступ к инструментам и доступу | Зависит от разборки |
| Структура детали | Интегрированный открытый корпус | Полностью закрытый корпус |
| Сложность обработки | Выше из-за глубокой полости и окна | Обычно более простая внешняя геометрия |
| Снижение веса | Материал удален с открытой площадки | Обычно тяжелее для одного и того же конверта |
| Структурная поддержка | Сосредоточено на оставшейся части стены | Распространены по всей окружности |
| Гибкость приложений | Подходит для специальных механизмов OEM. | Подходит для обычных функций корпуса |
Да. Ширина проема, высота, внутренний радиус и остаточная толщина стенки могут быть изготовлены по чертежу заказчика.
Да. Если размер материала и геометрия позволяют, компонент можно изготовить из одной заготовки, что помогает уменьшить количество интерфейсов сборки и сохранить согласованность положения.
Материал следует выбирать в соответствии с нагрузкой, коррозионной средой, весом и требованиями к сопряжению. Распространенными вариантами являются алюминий, нержавеющая сталь, углеродистая/легированная сталь и латунь.
Да. Минимальный заказ может начинаться от 1 штуки для проверки прототипа.
Условия оплаты подтверждаются в зависимости от стоимости заказа, количества и этапа сотрудничества и будут указаны в предложении или счете-проформе. Мы можем оценить платежные требования вашей компании и проявляем относительную гибкость в этом отношении.
Если после получения товара вы обнаружите какие-либо проблемы с размером или производством, предоставьте фотографии, записи измерений или результаты проверки. Наш инженерный персонал проверит проблемы, сверившись с чертежами, производственными записями и данными проверок, и предоставит ответ не раньше, чем в течение 2 часов, после чего мы обсудим соответствующее решение.
Файлы STEP или SolidWorks полезны для проверки геометрии, а чертежи PDF или DWG/DXF должны четко определять размеры, допуски, требования к материалам и поверхности.
Сямынь Сянсин Синь Промышленно-торговая компания, ОООпредоставляет Xiangxing Xin прямую поддержку производства сложных компонентов корпуса, которые сочетают в себе токарную и фрезерную обработку, а не полагаются на стандартные готовые конструкции.
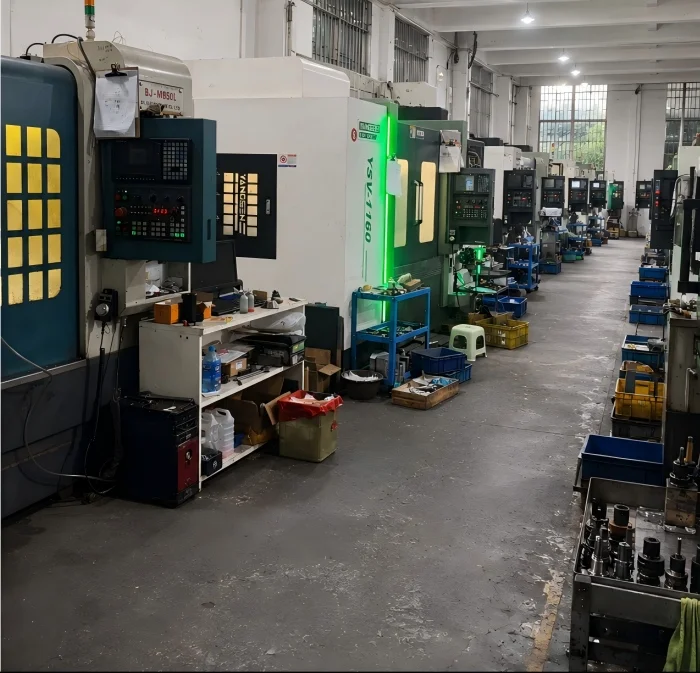
На заводе имеются токарные станки с ЧПУ и токарно-фрезерное оборудование для обработки цилиндрических тел, валов, уступов и вторичных фрезерных деталей в рамках одного производственного процесса.
Многоосевая обработка предоставляет больше возможностей для планирования процесса при открытых окнах, глубоких полостях, боковых элементах или сложных направлениях ввода инструмента.
Изготовление корпуса как одного обработанного компонента позволяет уменьшить количество сварных соединений или отдельных сборных деталей, что полезно, когда согласованность положения важнее, чем просто минимизация времени обработки.
Для прецизионного цилиндрического корпуса с открытой стороной, обработанного на станке с ЧПУ, проверка может быть сосредоточена на взаимосвязи между верхним штоком, основным цилиндрическим корпусом, внутренней полостью и нижним монтажным элементом, которые более важны для окончательной сборки, чем только косметические поверхности.
Минимальный заказ начинается от 1 штуки, типичное время выполнения прототипа составляет 3–5 дней, а серийное производство — примерно 10–15 дней после чертежа и подтверждения процесса.
Адрес
№ 168 Тонглиан -роуд, Деревня Хуган, Синмин -Таун, Тонганский район, Сямен
Тел.
Электронная почта


